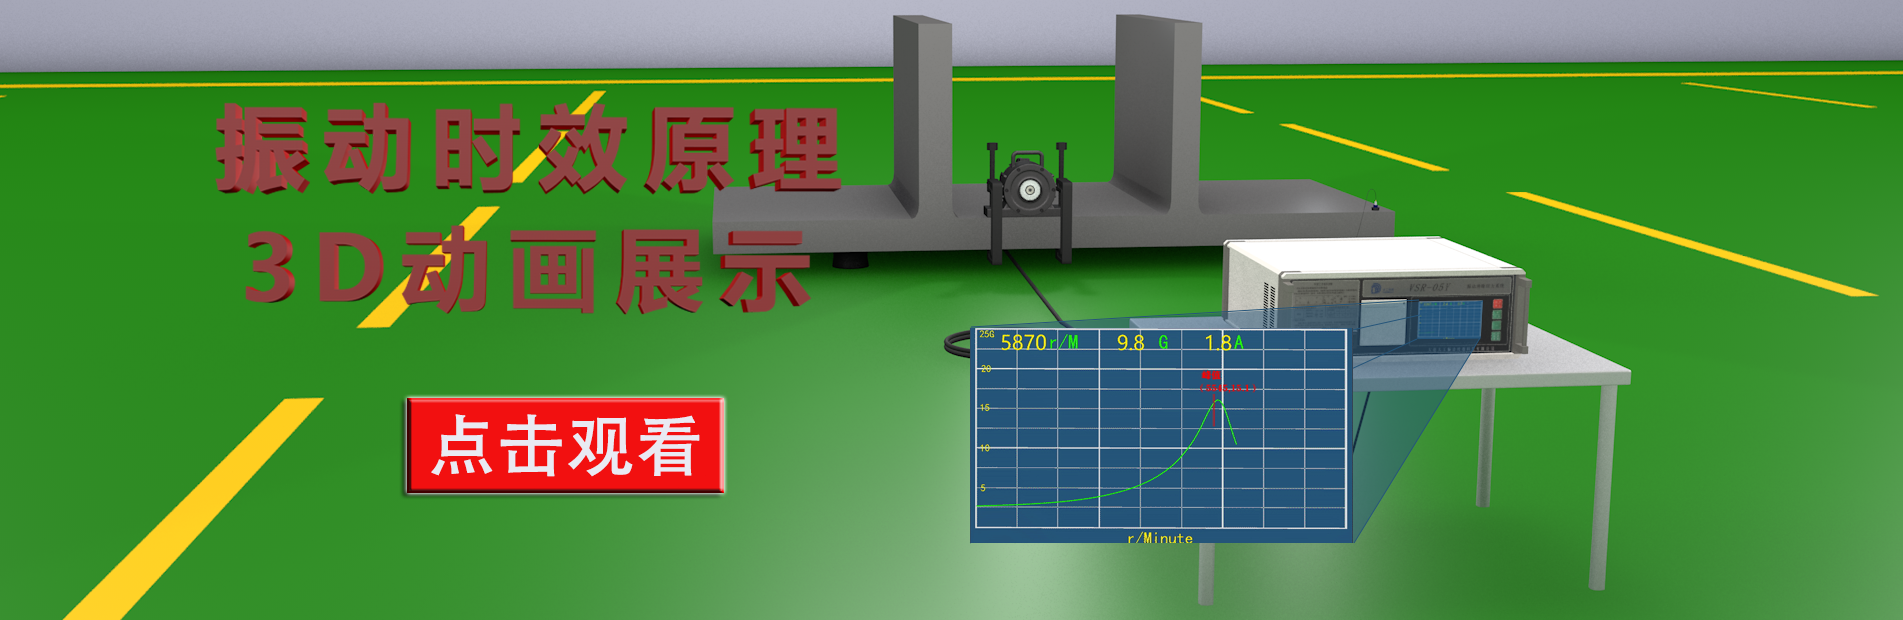
一、大型焊接件为什么要及时消除残余应力?
焊接是局部快速加热再快速冷却的过程,焊缝及热影响区受约束不能自由收缩,会在焊件内部留下大量残余应力。对小型件,残余应力可能只是隐患;但对大型焊接件,它往往直接导致三种故障:
- 加工后变形——焊接件切除分层、后续机加工打破应力平衡后,工件发生时效变形,尺寸超差,导致返工甚至报废。
- 应力腐蚀开裂——在拉应力与环境介质共同作用下,焊件产生延迟开裂,对压力容器、海上平台等承载件危害极大。
- 疲劳性能下降——残余拉应力削弱焊件疲劳强度,缩短设备使用寿命,产生安全隐患。
国家标准 GB/T 25712 将振动时效列为消除残余应力的有效工艺。相比自然时效(动辄数周)和热时效(能耗高、周期长),振动时效在大型焊接件上越来越受重视。
二、振动时效对大型焊接件到底有什么效果?
振动时效的原理是:让工件在共振频率下振动,使周期性动应力与内部残余应力叠加,产生微观塑性屈服,从而降低并均化残余应力。对大型焊接件而言,效果集中体现在四个方面:
| 效果维度 | 典型表现 | 对生产的意义 |
|---|
| 残余应力降低 | 整体下降 20%~50%,应力分布更均匀 | 减轻应力集中,降低开裂风险 |
| 抗时效变形 | 尺寸稳定性提升,加工后不反弹 | 减少返工与报废,降低废品率 |
| 疲劳寿命提高 | 焊件疲劳强度显著提高 | 提升设备可靠性与安全性 |
| 效率与成本 | 单件处理几十分钟,能耗低、无污染 | 适合批量与大型件流水生产 |
与热时效相比:热时效需将大型焊接件整体加热到 550℃ 左右保温数小时,能耗高、占地大、周期长,且不适用于超大件;振动时效无需加热,直接对构件加载振动即可,尤其适合处理数吨、数十吨甚至上百吨的大型焊接件,是"高性价比去应力"的现实选择。
2.1 大型焊接件多共振峰问题:为什么普通设备"振不到位"
大型焊接件往往结构复杂、刚度分布不均匀,存在多个固有频率与多个振型。如果设备只在单一频率下振动,往往只处理了某一个振型,关键应力集中区域可能并未覆盖——这就是很多人觉得"振动时效对焊接件效果不明显"的真正原因。
解决思路有两个:一是具备快速扫频能力,能在大量数据中无遗漏地找出所有有效共振峰并择优处理;二是具备多峰时效能力,对多个固有频率依次振动,确保振型覆盖全面。这也是中高端设备与入门设备的本质差距所在。
三、大型焊接件振动时效效果怎么验证?
效果不是靠感觉,而是靠数据说话。大型焊接件常用以下几种方式验证:
- 工艺曲线判定:对照 GB/T 25712,观察 a-t 曲线、幅频特性曲线变化——振后共振峰偏移、幅值上升即判定有效。这是现场最实用的即时验证手段。
- 尺寸稳定性复测:时效后放置 24 小时、7 天、30 天复测关键尺寸,变化量控制在允差内即合格,是大型件的最终验收依据。
- 第三方残余应力检测:用盲孔法、X 射线法或磁测法定量对比时效前后应力值。
需要说明:能否自动记录并生成符合国标要求的工艺曲线报告,直接决定了你拿不拿得出让客户、监理、招投标方信服的效果证据。
四、真实应用案例(来源:大工科技客户现场实拍)
案例 1:吊车架底座振动时效(大型焊接结构件)
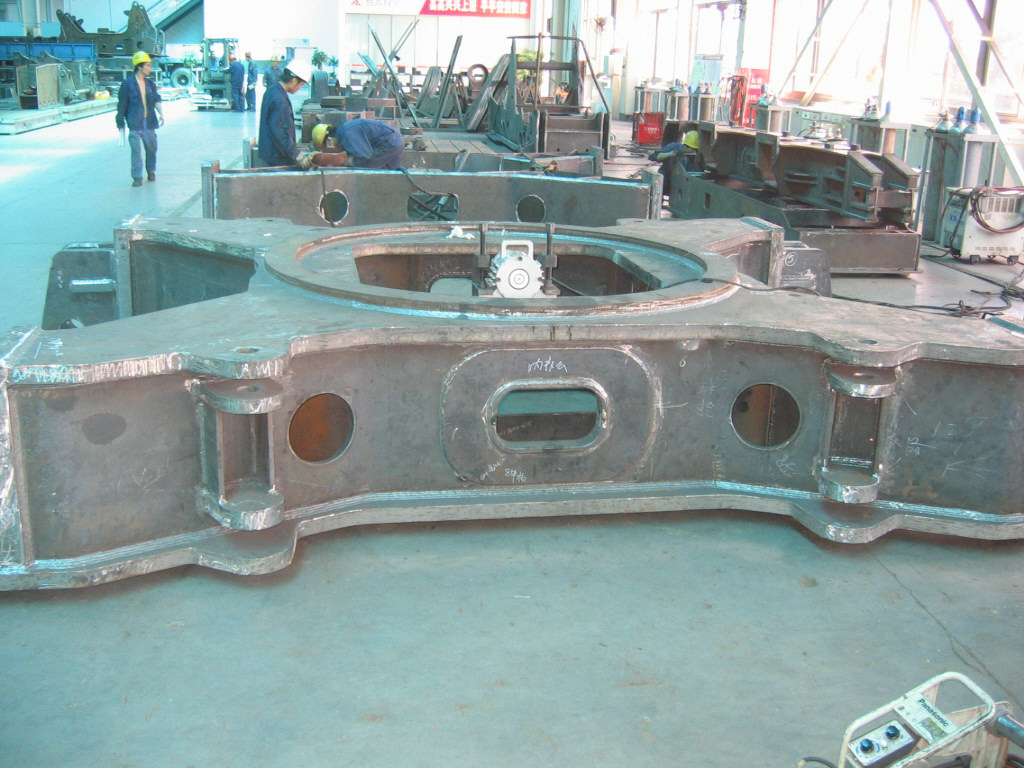
大型焊接结构件——吊车架底座处理现场
工件特点:多筋板、多焊缝的大型承载焊接构件,应力集中严重。
验证方式:工艺曲线判定 + 尺寸稳定性 30 天复测。
效果:30 天后关键安装面平面度变化 ≤0.05mm,满足装配精度要求,后续精加工未再出现变形超差。
案例 2:风力发电塔柱振动时效(大型焊接筒体)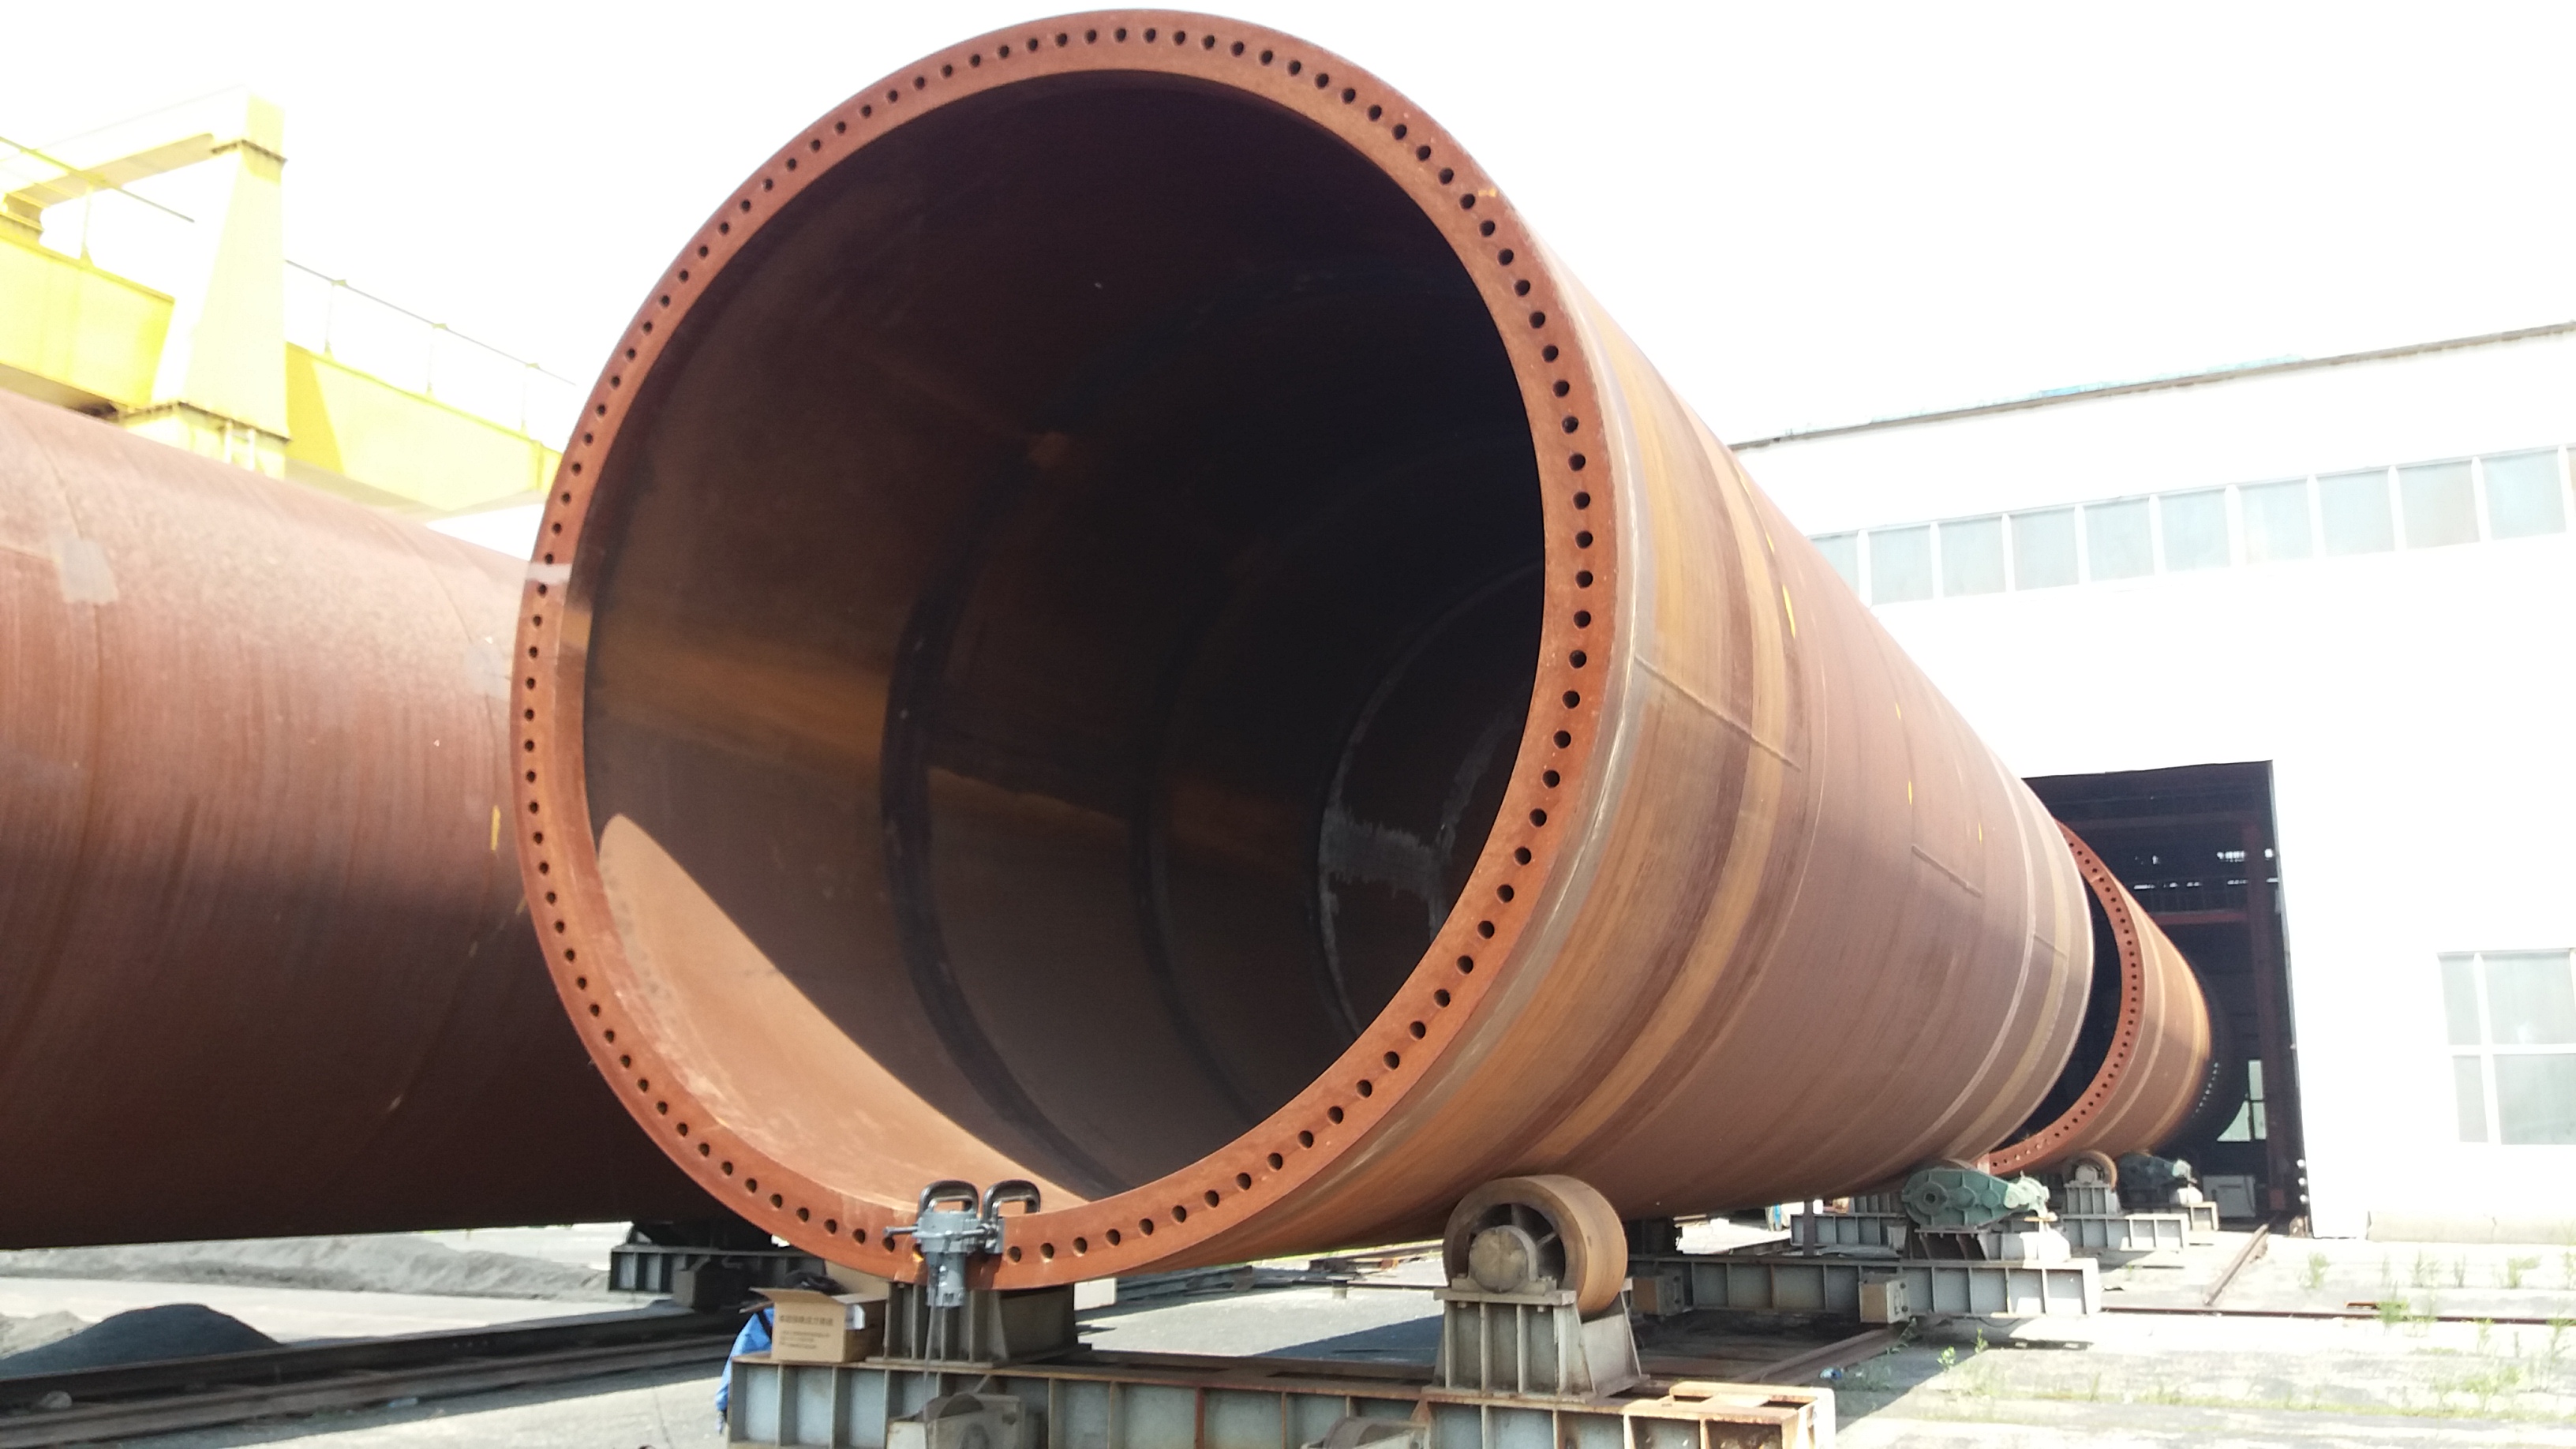
大型焊接筒体——风力发电塔柱处理现场
工件特点:大直径薄壁焊接筒体,刚度低、振型复杂。
验证方式:幅频特性曲线对比。
效果:振后共振峰左移、幅值上升,符合 GB/T 25712 有效判定标准,整体应力水平明显均化。
案例 3:盾构机刀盘振动时效(大型复杂焊接组件)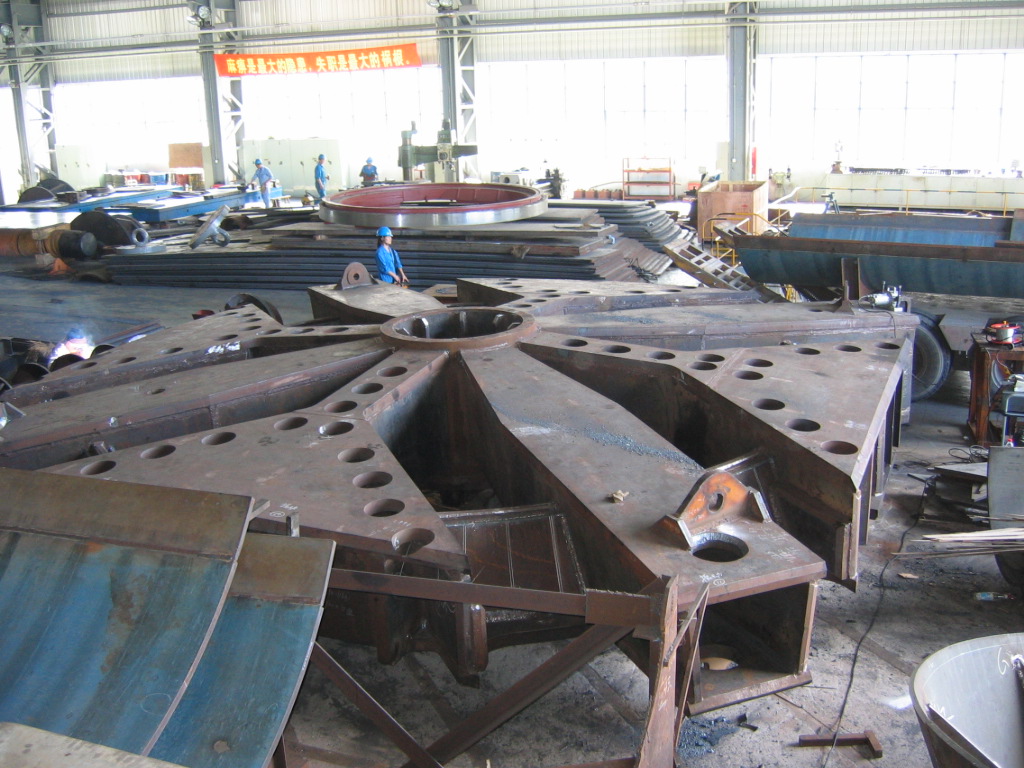
大型复杂焊接组件——盾构机刀盘
工件特点:结构复杂、焊缝密集、对残余应力与尺寸精度要求极高。
效果:通过多峰时效处理使关键焊缝区域应力释放充分,复杂构件处理后尺寸稳定、性能达标。
五、大型焊接件振动时效设备怎么选?
设备选型可抓住三个要点:一看吨位覆盖,二看扫频与多峰能力,三看报告能力。
| 选型要点 | 为什么重要 |
|---|
| 激振力 / 吨位覆盖 | 激振力必须能驱动目标工件,数吨到百吨级需匹配大吨位机型 |
| 快速智能扫频 | 大型件结构复杂,需在大量数据中无遗漏找峰 |
| 多峰时效 | 覆盖多个固有频率与振型,避免"振不到位" |
| 自动工艺报告 | 出具符合 GB/T 25712 的验收报告,满足招投标与监检 |
选型建议:覆盖数吨至 100 吨级焊接件、追求性价比,可关注大工科技睿智 VSR-80(0.01~200 吨,9.7 吋触摸屏、手轮调速、USB 盘存储,多峰智能时效);若处理 100~500 吨级复杂焊接件、或对报告规范化和自动化数据管理有更高要求,建议 VSR-1000(几公斤~500 吨,频谱谐波分析、多峰自动排列、Windows 工控机,自动生成 Word 工艺报告)。
总结:大型焊接件的残余应力问题,振动时效已经给出了成熟、高效、低碳的解决方案。它能在保证去应力效果(残余应力下降 20%~50%)的同时,显著控制时效变形、提升尺寸稳定性与疲劳寿命,且相比热时效周期更短、成本更低、无污染。效果的关键在于设备是否真正覆盖工件吨位并具备扫频、多峰与自动报告能力——选对了设备,大型焊接件也能"振得干净、稳得住精度"。