一、为什么必须验证振动时效效果?
振动时效通过让工件在共振频率下振动,使残余应力与附加振动应力叠加后产生微观塑性屈服,从而降低和均化工件内部残余应力。但振动参数是否选对、振动时间是否足够、振型是否覆盖关键部位——这些必须通过验证来确认。
如果不验证效果,可能出现"振了等于没振"的情况:设备运行了,但激振频率不在工件共振峰上,或者振动时间不足,残余应力几乎没有下降。这种情况在现场并不少见,尤其是使用低端设备或缺乏经验的操作人员时。
二、四种验证方法详解
方法1:时效工艺曲线判定(现场即时验证)
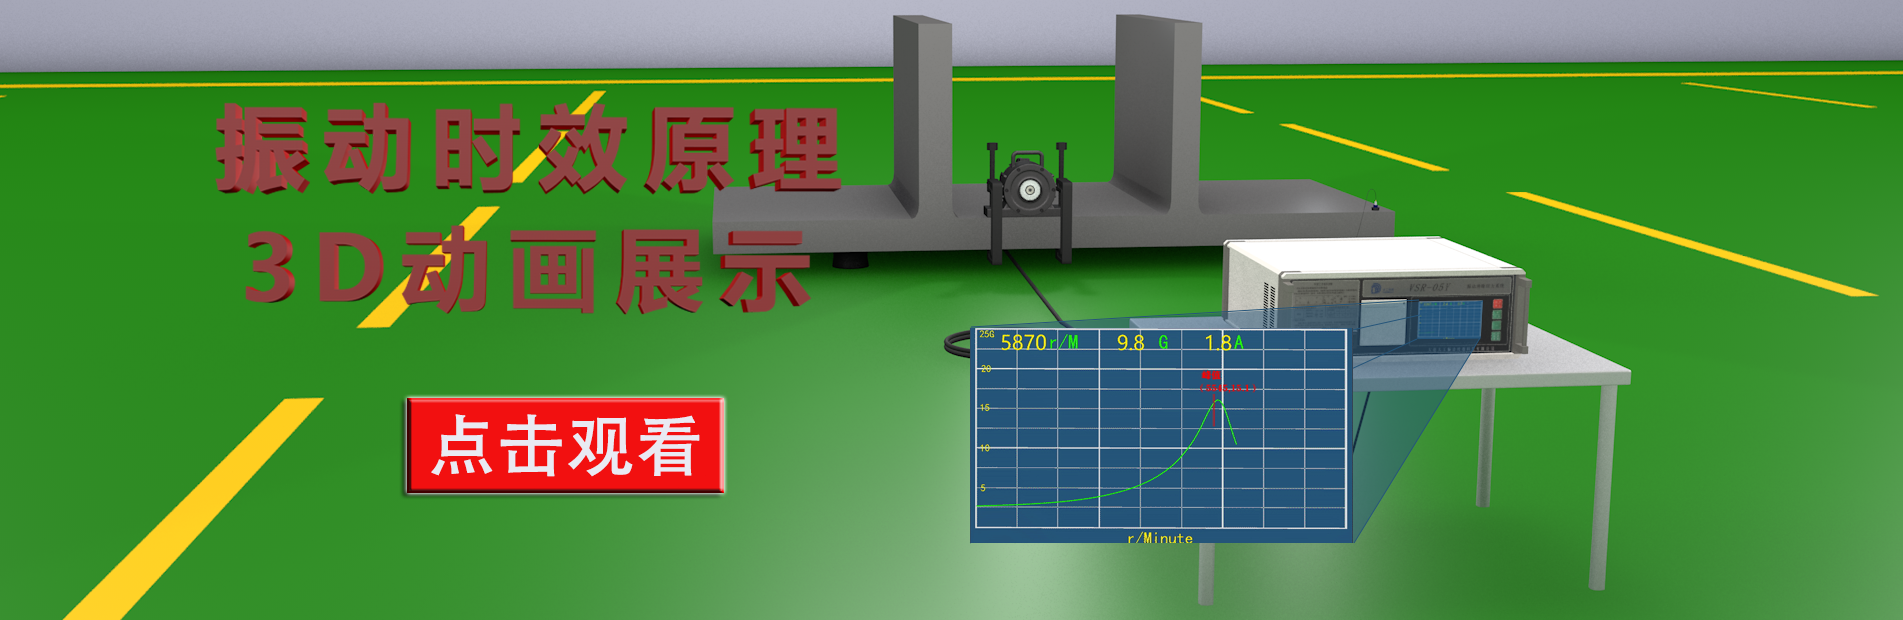
这是生产现场最常用、也是最直接的即时验证方法。依据 GB/T 25712,振动时效过程中设备会实时记录三条关键曲线:
| 曲线类型 | 判定标准 | 含义 |
|---|
| 加速度-时间曲线(a-t曲线) | 振后加速度幅值上升后趋平稳 | 残余应力释放导致构件动刚度变化 |
| 转速-加速度曲线(n-a曲线) | 振后共振峰发生偏移 | 残余应力变化引起固有频率改变 |
| 幅频特性曲线(A-n曲线) | 振后峰值频率左移且幅值上升 | 应力释放后构件变"软" |
国标判定要点:GB/T 25712 规定,出现上述曲线特征之一即可判定振动时效有效。高端设备(如配备频谱谐波分析的机型)能自动识别曲线变化并给出效果判定,无需人工判读。
方法2:残余应力检测(定量验证)
这是最精确的效果验证方法,通过对比时效前后的残余应力值来定量评估消除效果:
- 盲孔法:在构件表面钻小孔(通常直径1.5-2mm、深2mm),通过应变片释放应变反推残余应力。精度高,可测具体数值,是科研和关键构件验收的首选。
- X射线衍射法:无损检测表面残余应力,精度高但只能测表层,适合实验室环境。
- 磁测法:基于磁致伸缩效应,适用于铁磁材料,可现场快速测量。
通常要求时效后残余应力下降幅度达到 20%~50%,且应力分布更加均匀(峰值与谷值之差缩小),即认为效果合格。
方法3:尺寸精度稳定性检测(中长期验证)
对于机床床身、大型焊接件等需要长期保持精度的构件,尺寸稳定性是最终验收依据:
- 时效后放置 24 小时,测量关键尺寸基准
- 放置 7 天后复测,尺寸变化量应 ≤ 允许公差的 1/3
- 放置 30 天后再次复测,确认尺寸稳定无超差
如果尺寸在 30 天内保持稳定,说明残余应力已有效消除,构件不会在后续加工或使用中因应力释放而变形。
方法4:动静刚度对比法
通过测量构件时效前后的固有频率和动刚度变化来判断效果。残余应力降低后,构件的固有频率会发生可测量的偏移,动刚度会有所下降。这种方法需要设备具备频谱分析能力。
三、高端设备的自动验证能力
不同档次的振动时效设备在效果验证能力上差异明显:
| 设备能力 | 基础型设备 | 频谱谐波型设备 |
|---|
| 工艺曲线自动记录 | 有 | 有 |
| 曲线变化自动判定 | 需人工判读 | 自动识别并给出结论 |
| 自动生成国标报告 | 部分支持 | 自动生成 Word 格式报告 |
| 频谱分析能力 | 无 | 有(DFT 傅里叶分析) |
| 多峰时效 | 单峰 | 多峰自动排列 |
设备选型提示:如果工件需要出具正式的时效效果验收报告(如招投标、第三方监检要求),建议选择具备自动生成标准工艺报告功能的设备。以大连大工振动时效科技的睿智 VSR-1000 型为例,该机型采用 Windows 工控机平台,可自动生成符合 GB/T 25712 要求的 Word 格式时效曲线工艺报告,支持现场打印和无线传输,满足大多数验收场景。
四、实际应用案例
案例1:一重集团大型锻件振动时效
工件类型:大型锻件(重型装备核心构件)
验证方法:工艺曲线判定 + 残余应力盲孔法检测
效果:时效后残余应力下降约 35%,锻件在后续精加工中未出现因应力释放导致的变形超差。
案例2:三一重工吊车架底座振动时效
工件类型:大型焊接结构件(起重机关键承载构件)
验证方法:工艺曲线判定 + 尺寸稳定性 30 天复测
效果:30 天后关键安装面平面度变化 ≤0.05mm,满足装配精度要求。
案例3:风力发电塔柱振动时效现场
工件类型:大型焊接筒体构件
验证方法:幅频特性曲线对比
效果:振后共振峰左移、幅值上升,符合 GB/T 25712 有效判定标准。
五、常见误区与避坑指南
- 误区1:只看设备有没有运行,不看曲线变化。设备运转了不等于振动有效,必须看 a-t 曲线是否有"先升后稳"的特征。
- 误区2:振一次就够。复杂构件有多个共振峰,单峰时效只处理了一个振型,关键应力集中区可能未覆盖。高端设备支持多峰时效,可对多个固有频率依次处理。
- 误区3:只比机器价格,不看验证能力。低端设备可能无法出具合格的工艺报告,后期验收时反受其累。
- 误区4:忽视操作人员经验。同样的设备,经验丰富的工程师能更快找到最佳共振点,振动效果也更好。
总结:振动时效效果验证不是可选项,而是必须项。国标 GB/T 25712 给出了明确的判定标准——工艺曲线变化特征是现场最实用的即时验证手段,残余应力检测和尺寸稳定性检测是深度验证的核心。选设备时,除了看激振力、吨位等基本参数,更要看设备能否自动生成合格的工艺报告、是否具备频谱分析能力——这直接决定了你能不能拿出让客户和验收方信服的效果证据。